2026-05-20
A termék a laminálás után azonnal finomnak tűnhet, de lehűlés után buborékok jelenhetnek meg a felületen. Egyes termékek, bár nem mutatnak nyilvánvaló kidudorodásokat, koncentrikus gyűrűket mutatnak, amelyek fényben megfigyelve vízfodrokra emlékeztetnek.
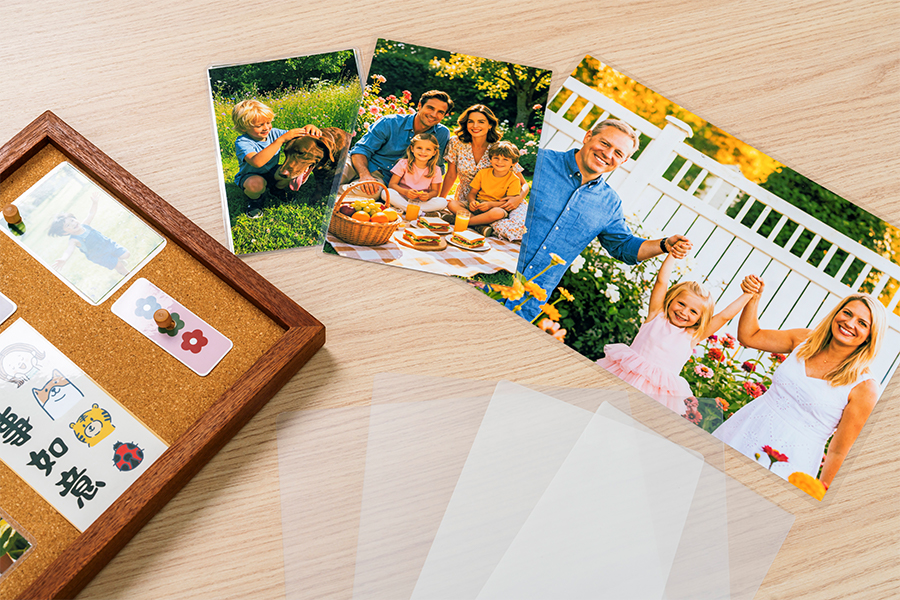
Ezek a problémák különösen problematikusak az olyan alkalmazásokban, ahol a megjelenés kritikus, például fényképek, poszterek, tanúsítványok és oktatókártyák.
Sok ember első reakciója: Túl meleg a laminálógép? Nem elégséges a gép nyomása? Rossz minőségű a lamináló fólia?
Valójában a laminálási folyamat szempontjából, bár mind a buborékok, mind a vízhullámok "egyenetlen laminálásként" nyilvánulnak meg, okaik eltérőek. Ráadásul a probléma gyakran nem kizárólag a berendezésből ered.
I. A laminálás lényegében az anyagok és a hőmérséklet "koordinációja".
Sokan úgy gondolják, hogy a laminálás egyszerűen csak papírt tesz a gépbe és felmelegíti. A valóságban néhány tíz másodpercen belül egy sor változás következik be a lamináló fólián belül.
A lamináló fólia jellemzően egy PET alaprétegből és egy EVA melegen olvadó ragasztórétegből áll. A laminálógép belsejében: a PET réteg megőrzi átlátszóságát és merevségét; az EVA réteg melegítés hatására fokozatosan megolvad, és a papír felületéhez tapad. Ezzel egyidejűleg a nyomógörgők folyamatosan kiszorítják a levegőt a fólia és a papír közé, így végül egy teljes kompozit rendszert alkotnak.
Ideális esetben a laminált felületnek a következőnek kell lennie:
• Sima • Átlátszó • Nincs buborék • Nincs hullámosság
Azonban ezen lépések bármelyikének eltérése hibákhoz vezethet.
II. Még a látszólag kisebb "bugyogás" is három teljesen különböző problémát jelezhet.
Sok felhasználó buboréknak nevezi az összes felületi rendellenességet. A tényleges gyártás során azonban legalább három típusba sorolhatók:
1. Hiányos levegőkiszorítás
Ezt a legkönnyebb megérteni. Például:
• Felpöndörödött papír • Egyenetlen tartalomélek • Levegő rekedt a laminálás során
Ha a levegőt nem lehet teljesen kivezetni, az a fólia belsejében csapdába esik. A keletkező buborékok általában jól észrevehetőek, világos határokkal, és tapintásra érezhetően kidudorodnak.
Ebben a helyzetben: a berendezés nyomása, a fólia betáplálási szöge és a tartalom síksága gyakran fontosabb, mint a hőmérséklet.
2. A papír nedvessége "elszökik"
Ez egy olyan probléma, amelyet sok felhasználó könnyen figyelmen kívül hagy. Maga a papír higroszkópos, különösen: • Tintasugaras nyomtatópapír • Bevonatos papír • Fotópapír • Hosszú ideig tárolt dokumentumok
Ezek az anyagok a környezeti páratartalom változásával felszívják a nedvességet. Amikor a laminálási hőmérséklet 100°C fölé emelkedik, a belső nedvesség gyorsan elpárolog. Ha a gőz nem tud időben felszabadulni, sűrű kis buborékokat képez.
Sokan tévesen azt hiszik, hogy ez a probléma a ragasztóréteggel van. Valójában ez egy tipikus jelenség, amelyet a túlzott nedvességtartalom okoz. Ez különösen gyakori az esős évszakban vagy a párás déli régiókban.
3. A ragasztóréteg nem igazán "olvadt meg"
Az EVA olvadékragasztó nem működik azonnal melegítés után. El kell érnie a megfelelő aktiválási hőmérsékletet. Ha a hőmérséklet túl alacsony vagy a laminálási sebesség túl gyors, a ragasztóréteg nem tud megfelelően folyni. Ezen a ponton, bár a felület laminálva van, a fólia és a papír valójában nem kötődik össze teljesen.
A végső hatás hasonló: • Helyi fehérítés • Ködös területek • Mikrobuborékok
Ez a probléma gyakran jelentkezik vastag fólia lezárásakor. Minél vastagabb a film, annál hosszabb a hőátadási idő.
III. Vízfodrok: Miért nehezebb megoldani, mint a buborékokat?
Míg a buborékok a hőmérséklet és a sebesség beállításával javíthatók, a víz hullámzása gyakran bonyolultabb. Ez azért van, mert nem csak a felszerelést, hanem magát az anyagot is magában foglalja.
Az iparban gyakran mondják: a buborékok a feldolgozás révén javíthatók, de a hullámzás végső soron magától az anyagtól függ. Ez a kijelentés nem érdemtelen.
IV. A vízhullámok lényege az anyagi feszültség feloldása
A PET egy nagyon stabil poliészter anyag. Azonban bármely polimer anyag belső feszültséget generál a gyártás során. Amikor a tömítőgép felmelegszik, ezek az eredetileg "reteszelt" feszültségek fokozatosan felszabadulnak. Ha a fólia különböző területeinek zsugorodási sebessége eltérő, enyhe deformáció lép fel. Ez a deformáció szabad szemmel láthatatlan lehet, de fényvisszaverődés hatására a következőképpen fog megjelenni:
• Hullámos textúra • Víz hullámos textúrája • Ezüst textúra • Narancshéj textúra
Ez különösen észrevehető a nagy felületű alkalmazásoknál, mint például plakátok, hirdetések, fényképek és bemutató anyagok.
V. Miért hajlamosabbak az A3-as poszterek hullámos textúrájára, mint az A4-es dokumentumok?
Sok nyomda azt tapasztalta, hogy ugyanaz a tekercs laminálófólia kiváló eredményeket produkál A4-es tanúsítványok laminálásakor, de nagyobb valószínűséggel hoz létre hullámos textúrákat az A3-as poszterek laminálásakor.
Az ok valójában meglehetősen egyszerű. Minél nagyobb a terület, annál könnyebben felnagyíthatóak az anyagon belüli zsugorodási különbségek. A hőzsugorodás mindössze 0,1%-os változása is észrevehető felületi hullámosságokat okozhat a nagy formátumú anyagokon.
Ezért minél nagyobb a méret, annál magasabbak a követelmények a PET alapréteg stabilitásával és a laminálási eljárással szemben.
VI. Miért stabil a WONLAMI lamináló fólia minősége?
A WONLAMI lamináló fóliája esetében az igazi minőség nem csak a laminálás pillanatában tapasztalható simaságtól függ. A stabilitás megőrzéséről szól a „hosszú távú tárolás”, a „gyakori leolvasás” és a „hőmérséklet- és páratartalom-változások” után. Ez teszteli az anyagok és a folyamatok közötti szinergiát. A Kings Molding évek óta mélyen részt vesz a fröccsöntő filmiparban. A kiforrott extrudálásos laminálási technológiára és a szigorú minőségirányítási rendszerre támaszkodva optimalizálja a teljes folyamatot a PET alapanyag kiválasztásától és az EVA ragasztóréteg arányától a laminálási folyamat vezérléséig.
Az anyag zsugorodási sebességének, a ragasztóréteg egyenletességének és a laminálás feszültségének stabil szabályozásával csökkenti a hullámosodás és deformáció kockázatát, amelyet a hőfeszültség felszabadulása okoz. Ugyanakkor többféle vastagságot és funkcionális terméklehetőséget kínál a különböző alkalmazási forgatókönyvekhez, segítve az ügyfeleket a stabilabb formázási hatások elérésében olyan területeken, mint az irodaszerek, az iskolai oktatás, a reklámkijelzők, a dokumentumvédelem és a barkácsolás kreatív termékek.
Lamináló fóliatekercs-gyártók nagykereskedelme