2026-11-11
A két tekercs fényes címkével is ellátható, és 20 fényes egységnyi távolságban helyezkedhet el egymástól – és a rés csak a laminálás után jelenik meg, mint tejszerű öntvény egy sötét burkolaton, felgöndörödés a lap szélén vagy egy háló, amely folyamatosan körbeveszi magát a fűtött henger körül. A fényes lamináló tekercs valójában három egymásra halmozott döntés: a fényesség célpontja és a mérési szög, a fólia szerkezete (BOPET vagy BOPP alap, amely EVA olvadékréteget hordoz), valamint a tekercs és a gép közötti mechanikai illeszkedés. A harmadik még akkor is eldönti, hogy a munka pénzt hoz-e, még akkor is, ha az első kettőnek igaza van.
A Fényes optika, nem befejező név. Fényes egységekben (GU) van megadva, rögzített szögben mérve – 60° a legtöbb filmmunkánál, 20°, ha a felület nagyon éles, és 85° alacsony fényű felületeknél. A leolvasás attól függ, hogy mennyire sima az alapfólia, hogyan fejezte be a hűtőhenger az extrudálás során, és milyen egyenletesen nedvesedik ki a ragasztó. Egy 100 GU-s film és egy 88 GU-s film egyforma egy kis mintán; egy 500 lapos sötéttintás szórólapon az alsó enyhén homályosnak tűnik.
Fűtött gépeken az alapfólia a praktikus horgony. A BOPET-EVA-ra vagy BOPP-EVA-ra épített fényes termikus lamináló tekercs lefedi a legtöbb ofszet és digitális munkát, és ennek a ragasztórétegnek az olvadási viselkedése – nem a fényessége – határozza meg a maximális vonalsebességet.
 Fényes termikus lamináló tekercsfólia Fényes PET/EVA tekercs ofszet és digitális lamináláshoz, megadott fényességgel, vastagsággal, szélességgel és magopciókkal a vonalsebesség és a befejezési követelmények ellenőrzéséhez. Termék megtekintése →
Az olyan idézet, amelyen az szerepel, hogy csak "fényes", nem ad semmi ellenőrzést érkezéskor. Kérjen fényességi tartományt, mérési szöget és vizsgálati módszert – az ASTM D2457 és az ISO 2813 a szokásos referencia. Az alábbi táblázat az, amit a kereskedelmi forgalomban lévő tekercsfólia adatlapok jellemzően az egyes felületcsaládokra vonatkozóan idéznek.
Tipikus 60°-os fényességi értékek felülettípusonként
A tartományok a kereskedelmi film adatlapjain általánosan feltüntetett értékeket tükrözik, nem pedig egyetlen mért tételt. Erősítse meg a garantált minimumot szállítója elemzési tanúsítványával.
Két ellenőrzést érdemes elvégezni egy nagy rendelés előtt: kalibrálja a fényességmérőt a referencialapon, és minden alkalommal mérje meg a laminált lapot ugyanazon a nyomtatott folton. Egy sötét szilárd anyag másképp olvasható, mint a csupasz papír ugyanazzal a fóliával, mivel a visszavert fény kétszer halad át a filmen a nyomtatott területen.
A fényes lamináló tekercs nem egy anyag. Ez egy alapfólia, egy melegen olvadó ragasztóréteg, és általában egy kezelt vagy csúszással módosított hátoldal, szabályozott feszültség alatt feltekerve. Minden réteg más munkát végez – és csak a külső felület határozza meg a fényességet.
Egyoldalas fényes hőhenger egyszerűsített rétegkötege. A hideg fóliák az EVA réteget nyomásérzékeny ragasztóval és béléssel helyettesítik.
Az alapréteg vastagsága növeli a merevséget és a méretstabilitást hő hatására. Az EVA bevonat súlya határozza meg a kötés szilárdságát és azt, hogy a kész lap mennyire lesz homályos. A hátoldali kezelés dönti el, hogy a tekercs tisztán tekercsel-e sebességgel, vagy blokkolja az orsót. Ha egy dobás rosszul teljesít, az ok általában abban a rétegben van, amelyet senki sem írt be a vásárlási specifikációba.
| Paraméter | Közös tartomány | Miért változtatja meg az eredményt |
|---|---|---|
| Teljes vastagság | 25-75 µm | Merevség, élhajlítás, áteresztőképesség vékony anyagon |
| Alap film | BOPET 12–23 µm vagy BOPP 15–30 µm | Fényesség megtartása és stabilitása laminálási hőmérsékleten |
| A ragasztóréteg súlya | EVA, nagyjából 8-25 g/m² | Kötés erőssége, homályosság, aktiválási ablak |
| Gloss | 85–105 GU 60°-on | Vizuális illeszkedés a nyomathoz; mindig ellenőrizze a szöget és a módszert |
| Web szélessége | 305-1300 mm, rendelésre vágva | Vágja le a hulladékot és a kezelést a gépen |
| Core ID | 25,4 mm (1 hüvelyk) vagy 76,2 mm (3 hüvelyk) | Tengely illeszkedés; egy rossz mag leállítja a futást az első napon |
| Tekercs hossza | 200–3000 m | Átváltási frekvencia és hengerenkénti illesztések száma |
A magátmérő eltérései okozzák a legtöbb első napi meghibásodást. A 76,2 mm-es tengelyre kényszerített 25,4 mm-es mag a középponttól eltérően fut, és az így létrejövő feszültséghullámok szabályos fényességi sávokként mutatkoznak meg a lap mentén. A szélesség és a tekercs hossza többet számít, mint amilyennek látszik: egy 3000 m-es tekercs levágja az átállásokat, de olyan tengelyre és fékre van szüksége, amelyek állandó feszültséget tartanak fenn az átmérő csökkenésével.
A vastagság a másik szám, amiről érdemes vitatkozni, mert ez ritkán szól egyedül a védelemről. Hogyan formálja a rétegvastagság a laminált lapot a merevségen, a melegítés utáni regenerálódáson és a lap viselkedésén múlik, amikor lehűl a raklapon – három dolog, amit egy 7 µm-es különbség csendesen megváltoztathat.
A legtöbb „rossz filmmel” kapcsolatos panasz a folyamatbeállításokra vagy a papír állapotára vezethető vissza, nem pedig magára a tekercsre. Négy visszaeső elkövető:
Itt van egy működőképes hibakeresési sorrend. Légbuborékok és víz hullámai a laminálás során általában előre látható okokat követnek, és egy műszakon belül eltávolíthatók a hőmérséklet, a rési nyomás és a papír kondicionálásának beállításával. Ha a buborékok a megfelelő beállítások mellett továbbra is fennállnak, a következő gyanús tinta tapadásának erőssége az adott tintához – és egy erősebben tapadó fólia olcsóbb megoldás, mint a vágási vonalsebesség 30%-kal.
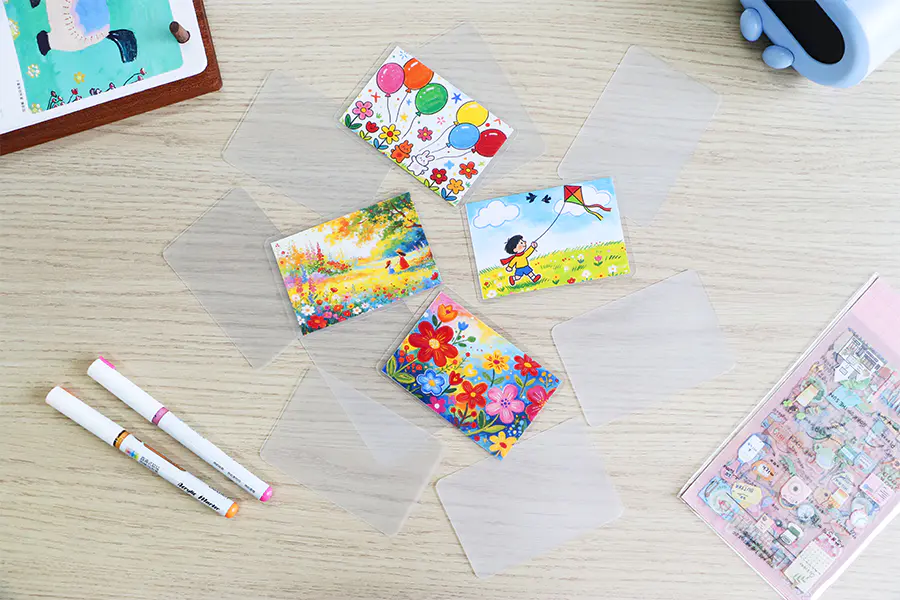
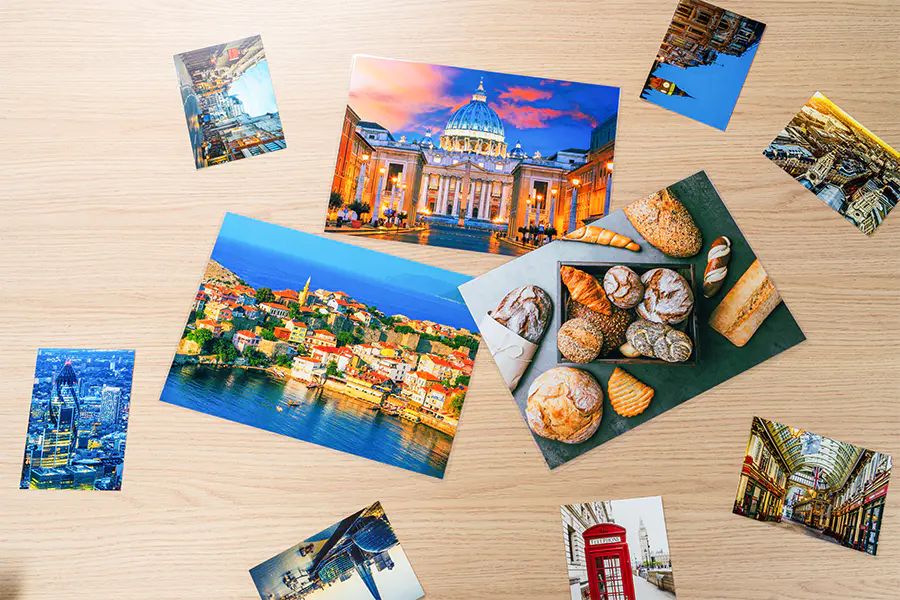 Erős tapadású lamináló fólia digitális nyomatokhoz Tapadós hőfólia digitális tonerhez, sötét szilárd anyagokhoz és fotónyomatokhoz, amelynek célja az élek megemelése és bugyborékolása, ha a szabványos EVA kötés elmarad. Termék megtekintése →
A választás ritkán csak a megjelenésen múlik. A fényesség biztosítja a legnagyobb kontrasztot a fényképek és a sötét szilárd részek számára, de ujjlenyomatokat és finom karcolásokat mutat a kezelt tárgyakon. A matt elrejti a kezelési nyomokat, és jobban olvasható közvetlen fényben, némi színmélység mellett. A selyem érintés a kettő között helyezkedik el, és gyakori a prémium csomagolásokon, mert másképp érzi magát a kézben.
Minőségi összehasonlítás a két felületcsalád jellemző kidolgozási viselkedése alapján; a relatív pozíciók eltolódnak az alapfólia és a bevonat súlyával.
Ha ugyanazt a műalkotást több felületen is megmunkálják, az alapfóliát és a ragasztót tartsa azonosan, és csak a felületkezelést változtassa meg. A gép beállításai állandóak maradnak, és a kezelők nem tanulják meg újra a hőmérsékleti profilt az egyes cikkszámokhoz. Az ugyanarra a BOPET-EVA szerkezetre épített matt termikus lamináló tekercs ugyanolyan sebességgel és hengerhőmérsékleten fut, mint a fényes megfelelője.
 Matt Thermal Laminating Roll Film BOPP vagy BOPET/EVA tekercs alacsony fényű és írástörlési hátlappal, amely illeszkedik a gépbeállításokhoz fényes és matt felületeken. Termék megtekintése →
Ezután adjon hozzá egy mintát. Egy 100 lapos próba a saját laminálógépén, normál sebességgel és hőmérsékleten, minden adatlapnál többet ad – és ez az egyetlen módja annak, hogy olyan tekercseket fogjon meg, amelyek fényesek, de gyengén tapadnak a tintához.
A fényesség mérhető, így megadható. Miután a fényességi tartomány, a fólia szerkezete, valamint a mag és a szélesség be van írva a sorrendbe, a legtöbb futást tönkretevő változó eltűnik, mielőtt a tekercset a tengelyre ráterhelnék.
Ugyanaz az anyag, különböző formátumokban. A „tekercs” a szállítási formát és a tekercselést írja le, míg a „fényes lamináló fólia” a felületre, nem pedig a csomagolásra utal.
A legtöbb hőfényes tekercs 85–105 GU 60°-os szögben. A 80 GU alatti dolgok általában félig fényesnek tűnnek a sötétre nyomtatott szilárd felülettel szemben.
Nem. A hőhengereknek EVA aktiválási hőmérsékletre van szükségük, jellemzően 90–130 °C. A hideg gépekhez nyomásérzékeny fóliára van szükség béléssel.
Általában nedvesség van a papírban, elégtelen a résnyomás vagy a henger hőmérséklete a ragasztó ablakán kívül. A fólia hibáztatása előtt ellenőrizze a papír kondicionálását.
Körülbelül 25–32 µm szövegállománynál és 32–43 µm borítónál. A vastagabb fólia merevséget ad, de a vékony lapokat meghajlíthatja.
A legtöbb beszállító a gyártástól számított 12 hónapot ajánl, ha 30 °C alatti hőmérsékleten, közvetlen napfénytől védve, lapos végű raklapon tartják, hogy elkerülje a tekercs blokkolását.
Lamináló fóliatekercs-gyártók nagykereskedelme